

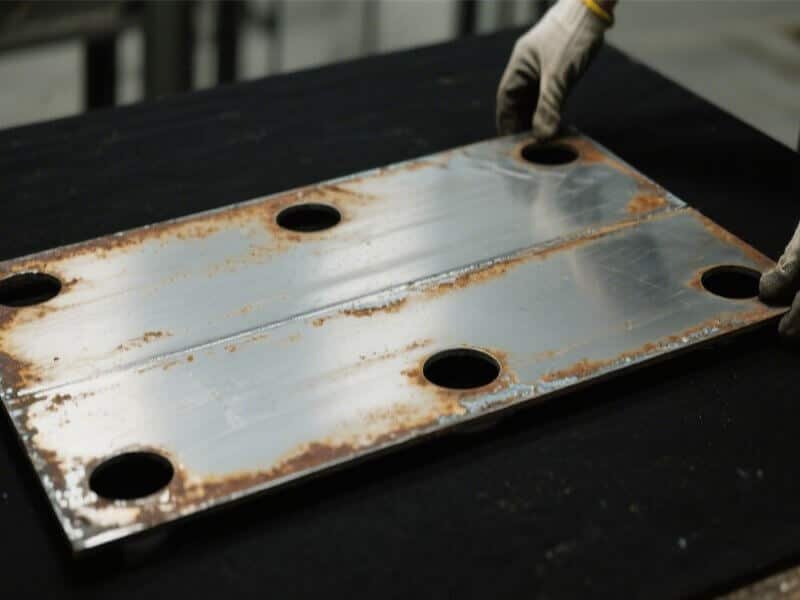
一批激光切割的支架从机器上下来,看起来完美无瑕:边缘干净利落,公差极小,完全符合规格。然后有人把它们堆放在装配台上,结果其中一半像跷跷板一样来回摇晃。
切割前并没有这种翘曲。它是由于切割过程中的热应力造成的,现在每个零件都需要修复才能进行焊接或最终组装。这个问题比大多数买家预想的要常见得多,尤其是在薄板或细长零件上。好消息是,一旦了解了造成变形的原因,学习如何高效地展平金属板并不复杂。
关键精华
- 激光切割 金属受热不均匀,这是板材切割后变形的主要原因。
- 薄板和细长部件最容易变形,因为它们的质量较小,无法吸收热应力。
- 手工锤击或火焰加热适用于单个零件,但对于大批量生产来说并不可靠。
- 专用钣金矫平机利用多道滚轮施加可控的反向弯曲压力,去除翘曲而不损坏材料。
- 购买找平机时,要评估辊数、精度调节性和厚度范围。
目录
为什么激光切割后金属薄板会发生变形?
激光切割是在几毫秒内将一小条金属加热到极高的温度。由于热量无法均匀地分布在整个表面,切割线会迅速膨胀,而周围的材料则保持相对低温。
这种极端温差会产生很高的内应力。当金属冷却收缩时,这些受力区域会拉扯金属板的其他部分,导致金属板弯曲、扭曲或翘曲。
- 材料厚度: 较薄的板材更容易变形,因为它们缺乏抵抗热拉力的结构质量。
- 零件几何: 细长的部件缺乏多向刚度,因此特别容易弯曲。
- 嵌套布局: 切割零件时距离太近,或者在板材的一侧进行大量切割,会导致热量积聚,加剧翘曲。
这种变形并不意味着您的激光切割机配置错误;这只是物理定律的必然结果。因此,学习如何正确地将金属板材展平是精密加工中必不可少的后处理步骤。
什么是金属薄板压平?
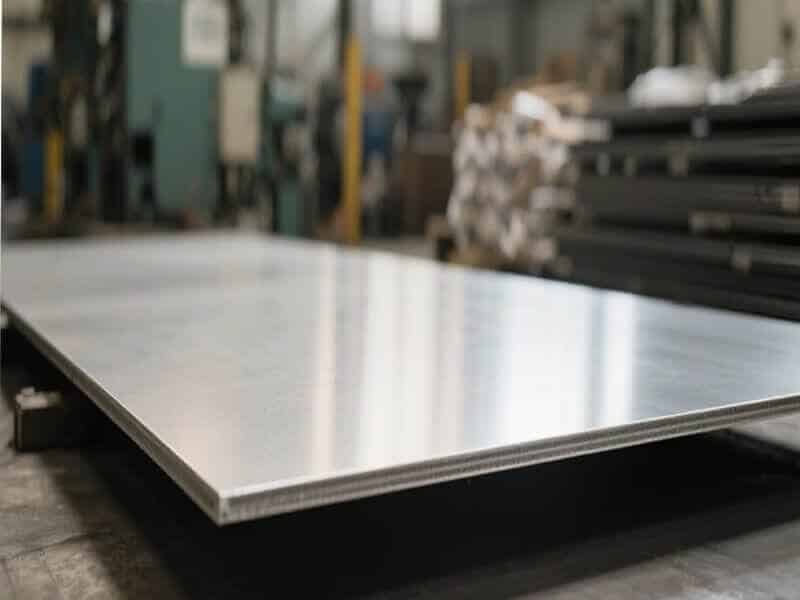
金属薄板的展平是指在不改变薄板厚度或损坏其表面光洁度的前提下,永久性地消除其内部应力,并消除波纹、弯曲或扭曲。最终得到的零件完全平整,不会发生任何晃动。
实现真正的平整度对于下游效率至关重要:
- 自动化及折弯机: 变形的零件无法与后挡料正确对接,也无法准确地通过自动化设备送料。
- 焊接和组装: 变形的部件会导致装配不良、间隙不均匀和焊接设置困难。
- 最终质量: 如果不加以纠正,轻微的板材变形会一直延续到成品,导致返工成本呈指数级增长。
矫平机如何将金属薄板矫平?
钣金矫平机利用一系列交错排列的电动辊来消除材料张力。当零件通过机器时,每组辊都会对金属进行一系列可控的、交替的上下弯曲。
与强行一次剧烈弯曲不同,这种渐进的机械弯曲可以消除内部应力,使金属薄板均匀地变平。
- 辊筒密度: 较高的辊数可以实现更小、更精确的反向弯曲,从而在难以加工或较薄的材料上获得更优异的平整度。
- 数控精度: 现代 数控调平机 根据控制面板中输入的材料规格自动调节辊隙和压力,确保大批量生产结果的可重复性。
- 线圈集成: 对于连续线圈运行, 裁剪至所需长度线 将展开、找平和剪切集成到一个无缝的工作流程中,使材料在接触工件之前就完全平整。 激光切割 表格。如果线圈需要先进行分切,则 分切线机 在最终找平之前,先对较窄的条带进行加工。
矫平机与矫直机:有什么区别?
虽然两台机器都能矫正材料变形,但它们在制造过程中扮演着不同的角色:
| 特性 | 钣金矫平机 | 矫直机 |
| 主要材料 | 平板、板材和未卷绕的金属薄板 | 棒材、线材、管材和结构型材 |
| 修正类型 | 多方向平整度、弯曲度和内应力 | 沿单轴的线性弯曲 |
| 目标缺陷 | 变形 激光切割 或盖章 | 挤压、拉伸或轧制产生的曲率 |
如果您面临的主要挑战是修复激光切割后平面零件的表面翘曲,那么钣金矫平机是正确的设备投资。
人工调平与机器调平
小型加工车间经常尝试使用木槌、重型压力机或火焰加热等手工方法来压平金属薄板。虽然这些方法在特定情况下可能有效,但它们存在明显的局限性:
手动方法
- 适用人群: 小批量原型、一次性定制零件、轻微翘曲和宽松的公差。
- 缺点: 劳动密集型、不可重复、依赖技能,并且存在增加局部应力或表面热变色的高风险。
机器调平
- 适用人群: 生产批量、严格的平面度公差、薄规格材料和自动化生产线。
- 缺点: 需要前期资本投资。
对于大批量精密制造而言,自动机器调平是实现大规模一致、可重复结果的唯一途径。
购买找平机时需要注意哪些方面
如果您正在评估用于在您的工厂内压平金属板的设备,请重点关注以下关键规格:
- 厚度范围: 确保机器的辊筒直径和间距能够同时容纳最薄的板材和最厚的结构板。
- 滚筒数量和支撑: 较高的辊数和重型支撑辊可防止偏转,并在高强度金属上获得更平整的加工效果。
- 数控加工及可编程性: 寻找能够存储作业配方的直观控制功能,使操作员能够立即调用精确的滚筒设置。
- 行宽: 选择与标准纸张尺寸相匹配的工作宽度,并留出足够的侧边空白。
- 上游/下游兼容性: 验证调平器与您现有设备的集成效果如何。 激光切割去毛刺或定长切割系统。
- 售后支持: 选择一家能够提供可靠的技术服务、快速的备件供应和操作人员培训的制造商。
专业提示:务必申请抽样测试
在购买矫平机之前,请将您实际的翘曲激光切割零件样品寄送给制造商进行测试。矫平后对材料进行实际测试,比阅读技术手册更能证明机器的性能。
在矫平阶段之后,许多加工商会将零件送入精密零件去毛刺机,以去除激光切割过程中产生的熔渣和锋利边缘,从而确保后续焊接的清洁处理。
常見問題解答
Q1:我可以在将钣金焊接成组件后将其压平吗?
不。矫平辊需要与单张板材的平面直接、均匀接触。矫平必须在激光切割之后、任何焊接或弯曲操作之前进行。
Q2:机械找平是否会影响激光切割边缘质量或零件尺寸?
不。找平是在金属的平面上施加可控的弯曲压力。它不会改变激光切割的边缘轮廓、孔的几何形状或整体尺寸公差。
Q3:金属薄板厚度达到多少时,找平才会变得危险?
厚度小于 0.5 毫米的材料需要使用具有精细辊筒调节功能和更小辊筒直径的专用精密矫平机。标准工业矫平机可能会使超薄规格材料出现折痕或变形。
Q4:一次整平机整平就足够了吗?
对于轻微至中度的翘曲,通常一次焊接即可。对于受力严重或厚度较大的零件,进行第二次焊接并降低压力往往能获得最佳效果。
Q5:加工卷材和加工单张裁片是否需要不同的机器?
不一定。许多多功能矫直生产线既可以加工连续卷材,也可以加工预切割板材,尤其是在集成到模块化定长切割配置中时。
结语
激光切割后材料翘曲并非缺陷或操作失误,而是局部热应力作用下自然且可预见的反应。采用专门的钣金展平工艺可以消除后续工序的瓶颈,加快装配速度,并避免昂贵的废料。
如果您的店铺正在浪费人力手动修复变形零件,那么采用自动调平技术升级您的工作流程将保障您的生产效率。
准备好消除变形零件了吗?
iMachine致力于设计和制造高精度找平、定长切割和去毛刺系统,旨在应对激光加工后各种严苛的挑战。立即联系iMachine 团队,安排使用您的材料进行样品测试!


