

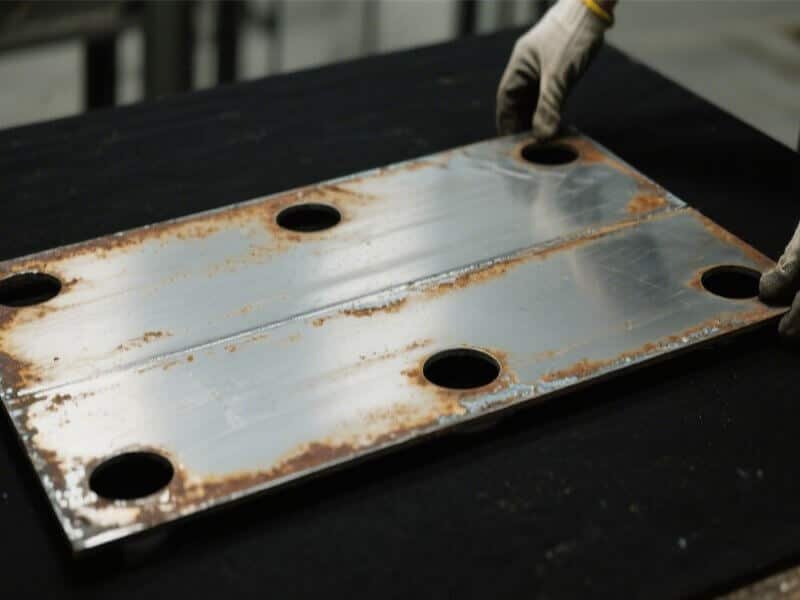
С конвейера сходит партия вырезанных лазером кронштейнов, выглядящих идеально: чистые края, жесткие допуски и точное соответствие спецификациям. Затем кто-то складывает их на сборочный стол, и половина из них начинает раскачиваться взад-вперед, как качели.
Эта деформация отсутствовала до резки. Она появилась из-за термического напряжения в процессе резки, и теперь каждую деталь нужно исправлять, прежде чем она сможет перейти к сварке или окончательной сборке. Эта проблема встречается гораздо чаще, чем ожидают большинство покупателей, особенно с тонколистовым металлом или длинными, узкими деталями. Хорошая новость в том, что научиться эффективно выравнивать листовой металл несложно, если понимать, что вызывает деформацию.
Основные выводы
- Лазерная резка Неравномерный нагрев металла является основной причиной деформации листов после резки.
- Тонкостенные листы и длинные узкие детали деформируются сильнее всего, поскольку имеют меньшую массу для поглощения теплового напряжения.
- Ручная ковка или нагрев горелкой подходят для изготовления единичных деталей, но не являются надежным методом для крупносерийного производства.
- Специализированный станок для выравнивания листового металла использует многократный проход роликов для создания контролируемого противоизгибочного давления, устраняя деформацию без повреждения материала.
- При покупке выравнивающей машины следует учитывать количество валков, точность регулировки и диапазон толщины.
Содержание
Почему листовой металл деформируется после лазерной резки?
Лазерная резка нагревает узкую полоску металла до чрезвычайно высоких температур за миллисекунды. Поскольку это тепло не распределяется равномерно по всей поверхности, линия разреза быстро расширяется, в то время как окружающий материал остается относительно холодным.
Эта экстремальная разница температур создает высокое внутреннее напряжение. По мере охлаждения и сжатия металла эти зоны напряжения тянут остальную часть листа, вызывая его изгиб, скручивание или коробление.
- Толщина материала: Более тонкие листы деформируются легче, поскольку им не хватает структурной массы для сопротивления термическому воздействию.
- Геометрия детали: Длинные и узкие компоненты не обладают многонаправленной жесткостью, что делает их особенно склонными к деформации.
- Схема гнездования: Слишком плотная резка деталей или концентрация интенсивной резки на одной стороне листа приводит к накоплению тепла и усиливает деформацию.
Это искажение не означает, что ваш лазерный резак неправильно настроен; это просто закон физики. Именно поэтому умение правильно выравнивать листовой металл является важным этапом постобработки в высокоточном производстве.
Что значит «сплющить листовой металл»?
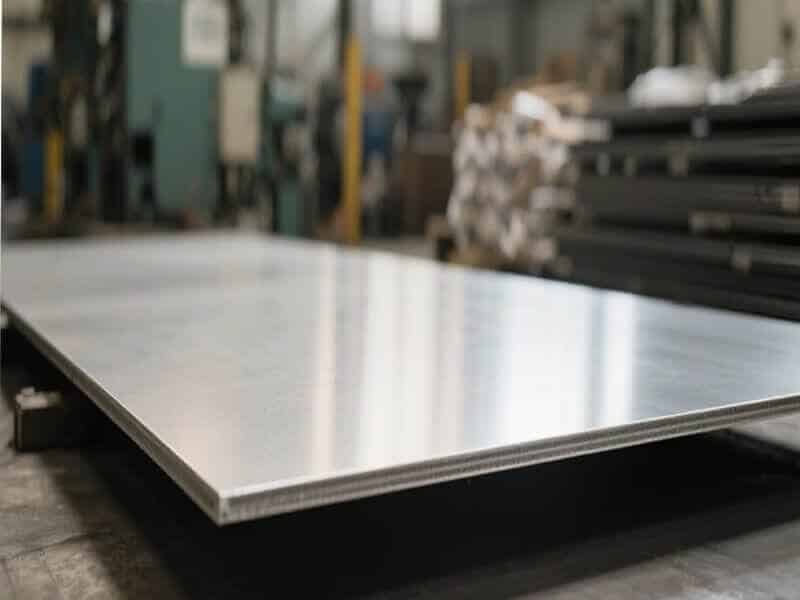
Выравнивание листового металла означает необратимое устранение внутренних напряжений и исчезновение волн, изгибов или скручиваний без изменения толщины листа или повреждения его поверхности. В результате получается деталь, которая лежит идеально ровно и не качается.
Достижение идеальной плоскости имеет решающее значение для повышения эффективности последующих этапов обработки:
- Автоматизация и листогибочные прессы: Деформированные детали не будут должным образом прижиматься к задним упорам или точно подаваться через автоматизированное оборудование.
- Сварка и сборка: Деформированные компоненты приводят к плохой подгонке, неравномерным зазорам и сложностям при сварке.
- Финальное качество: Если не устранить незначительные деформации листового материала, они отразятся на готовом изделии, и в этом случае доработка обойдется в разы дороже.
Как выравнивающая машина выравнивает листовой металл?
Станок для выравнивания листового металла использует ряд расположенных в шахматном порядке моторизованных роликов для создания натяжения материала. По мере прохождения детали через станок каждый ряд роликов подвергает металл серии контролируемых, попеременно изгибающихся вверх и вниз движений.
Вместо того чтобы принудительно изгибать листовой металл одним резким движением, это постепенное механическое выгибание снимает внутреннее напряжение, равномерно выравнивая листовой металл.
- Плотность валика: Увеличение количества валков позволяет выполнять более мелкие и точные контргибы, обеспечивая превосходную плоскостность при обработке сложных или тонких материалов.
- Точность ЧПУ: Современные Станки для выравнивания с ЧПУ Автоматическая регулировка зазора между роликами и давления в зависимости от параметров материала, введенных в панель управления, обеспечивает повторяемость результатов при обработке больших партий.
- Интеграция катушки: Для непрерывной работы катушки, Длина линии Интегрирует процессы разматывания, выравнивания и резки в единый рабочий процесс, благодаря чему материал становится идеально ровным еще до того, как попадет на конвейер. лазерная резка таблица. Если катушку необходимо предварительно разрезать, то Линия продольной резки Перед окончательным выравниванием производится обработка более узких полос.
Выравнивающая машина против машины для выравнивания: в чем разница?
Хотя обе машины корректируют деформации материала, они выполняют разные производственные функции:
| Характеристика | Правильная машина листового металла | Правильная машина |
| Основной материал | Плоские листы, плиты и неразмотанные листы металла | Прутки, проволока, трубы и конструкционные профили. |
| Тип исправления | Многонаправленная плоскостность, изгиб и внутреннее напряжение | Линейные изгибы вдоль одной оси |
| Целевой дефект | Деформация, вызванная лазерная резка или штамповка | Изгиб, возникающий в результате экструзии, волочения или прокатки. |
Если ваша основная задача — устранение деформаций поверхности плоских деталей после лазерной резки , то станок для выравнивания листового металла — это правильное приобретение оборудования.
Ручные методы против машинного выравнивания
Небольшие цеха часто пытаются выравнивать листовой металл, используя ручные методы, такие как молотки, тяжелые прессы или нагрев пламенем. Хотя эти методы могут быть эффективны в определенных ситуациях, у них есть явные ограничения:
Ручные методы
- Лучшие для: Мелкосерийное изготовление прототипов, единичные детали, изготовленные на заказ, незначительные деформации и свободные допуски.
- Недостатки: Трудоемкий, невоспроизводимый, зависящий от квалификации и сопряженный с высоким риском локального напряжения или изменения цвета поверхности из-за нагрева.
Машинное выравнивание
- Лучшие для: Серийное производство, строгие допуски на плоскостность, тонколистовые материалы и автоматизированные линии.
- Недостатки: Требуются первоначальные капиталовложения.
Для высокоточного производства в больших объемах автоматизированная калибровка станков — единственный способ добиться стабильных и воспроизводимых результатов в масштабах.
На что обращать внимание при покупке нивелирной машины
Если вы оцениваете оборудование для выравнивания листового металла на вашем предприятии, обратите внимание на следующие важные характеристики:
- Диапазон толщины: Убедитесь, что диаметр и расстояние между роликами станка позволяют обрабатывать как самые тонкие листы, так и самые толстые листы металлоконструкций.
- Подсчет и поддержка валков: Увеличение количества валков и использование усиленных опорных валков предотвращают деформацию и обеспечивают более ровные поверхности при обработке высокопрочных металлов.
- ЧПУ и программируемость: Обратите внимание на интуитивно понятные элементы управления, которые сохраняют рецепты заданий, позволяя операторам мгновенно вызывать точные настройки роликов.
- Ширина линии: Выберите рабочую ширину, соответствующую стандартным размерам ваших листов, с удобным боковым припуском.
- Совместимость с системами восходящего и нисходящего потока: Проверьте, насколько хорошо нивелир интегрируется с вашей существующей системой. лазерная резкасистемы удаления заусенцев или резки по длине.
- Послепродажная поддержка: Выбирайте производителя, который предлагает надежное техническое обслуживание, быструю доступность запасных частей и обучение операторов.
Полезный совет: всегда запрашивайте пробный тест.
Перед покупкой станка для выравнивания отправьте производителю образцы ваших деформированных деталей, вырезанных лазером, для проведения тестовых испытаний. Оценка качества вашего материала после выравнивания покажет гораздо лучшие результаты, чем техническая брошюра.
После этапа выравнивания многие производители обрабатывают детали на станке для прецизионной зачистки , чтобы удалить окалину и острые кромки, образовавшиеся во время лазерной резки , обеспечивая тем самым чистоту при последующей сварке.
Часто задаваемые вопросы
В1: Можно ли выравнивать листовой металл после того, как он уже приварен в сборку?
Нет. Для выравнивания листов необходимы прямые и равномерные контакты по всей плоской поверхности листа. Выравнивание должно производиться после лазерной резки и до любых сварочных или гибочных работ.
В2: Влияет ли механическое выравнивание на качество кромок, вырезанных лазером, или на размеры детали?
Нет. Выравнивание обеспечивает контролируемое изгибающее давление по всей плоской поверхности металла. Оно не изменяет профиль кромок, вырезанных лазером, геометрию отверстий или общие допуски по размерам.
В3: Насколько тонким может быть листовой металл, прежде чем выравнивание станет опасным?
Для материалов толщиной менее 0.5 мм требуется специализированный прецизионный выравниватель с точной регулировкой роликов и меньшим диаметром роликов. Стандартные промышленные выравниватели могут вызывать смятие или деформацию сверхтонких материалов.
Вопрос 4: Всегда ли достаточно одного прохода через нивелирную машину?
Для легкой и умеренной деформации обычно достаточно одного прохода. Для сильно нагруженных или толстостенных деталей наилучшие результаты часто достигаются при выполнении второго прохода с меньшим давлением.
В5: Нужны ли мне отдельные станки для обработки рулонной стали и для обработки отдельных нарезанных листов?
Не обязательно. Многие универсальные линии выравнивания могут обрабатывать как рулонный материал, так и предварительно нарезанные листовые детали, особенно если они интегрированы в модульную конфигурацию для нарезки по длине.
Заключение
Деформация материала после лазерной резки — это не дефект и не ошибка оператора, а естественная, предсказуемая реакция на локальное тепловое напряжение. Внедрение специального процесса выравнивания листового металла устраняет узкие места на последующих этапах производства, ускоряет сборку и предотвращает дорогостоящий брак.
Если в вашем цехе тратится много труда на ручное исправление деформированных деталей, модернизация рабочего процесса с помощью автоматизированной технологии выравнивания позволит сохранить эффективность производства.
Готовы избавиться от деформированных деталей?
В компании iMachine мы проектируем и производим высокоточные системы выравнивания, резки по длине и удаления заусенцев, предназначенные для решения сложных задач после лазерной обработки. Свяжитесь с командой iMachine сегодня, чтобы договориться о тестовом запуске с вашим материалом!


