

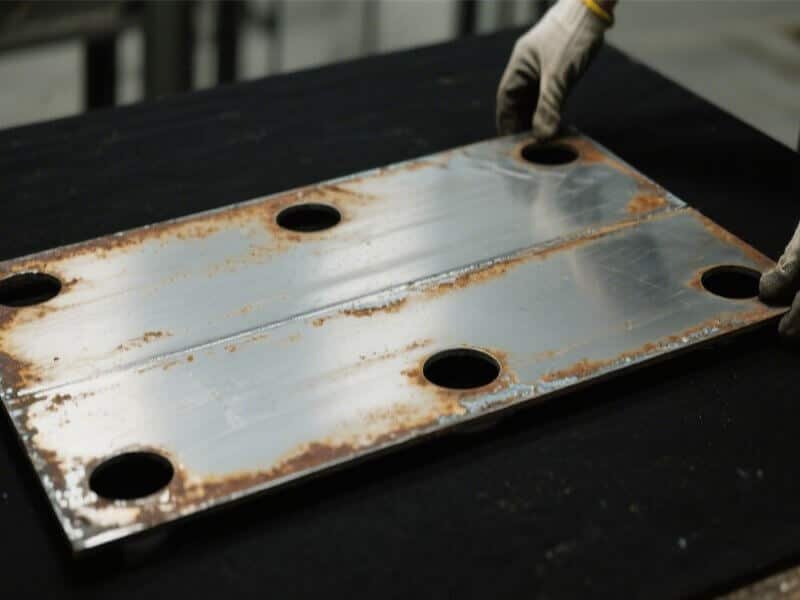
Un lotto di staffe tagliate al laser esce dalla macchina apparentemente perfetto: bordi netti, tolleranze ristrette e conformi esattamente alle specifiche. Poi qualcuno le impila su un tavolo di assemblaggio e metà di esse oscilla avanti e indietro come un'altalena.
Quella deformazione non c'era prima del taglio. Si è manifestata a causa dello stress termico durante il processo di taglio e ora ogni pezzo deve essere riparato prima di poter passare alla saldatura o all'assemblaggio finale. Questo problema si verifica molto più spesso di quanto la maggior parte degli acquirenti si aspetti, soprattutto con lamiere sottili o pezzi lunghi e stretti. La buona notizia è che imparare a raddrizzare la lamiera in modo efficiente non è complicato una volta capito cosa causa la deformazione.
Punti chiave
- Taglio laser Il riscaldamento del metallo non è uniforme, ed è questa la causa principale della deformazione delle lamiere dopo il taglio.
- Le lamiere sottili e i pezzi lunghi e stretti si deformano maggiormente perché hanno meno massa per assorbire le sollecitazioni termiche.
- La martellatura manuale o il riscaldamento a fiamma funzionano per pezzi unici, ma non sono affidabili per produzioni in grandi volumi.
- Una macchina specifica per la raddrizzatura della lamiera utilizza passaggi multipli di rulli per applicare una pressione di contropiegatura controllata, eliminando la deformazione senza danneggiare il materiale.
- Quando si acquista una livellatrice, è importante valutare il numero di rulli, la precisione di regolazione e la gamma di spessore.
Sommario
Perché la lamiera si deforma dopo il taglio laser?
Il taglio laser riscalda una stretta striscia di metallo a temperature estremamente elevate in pochi millisecondi. Poiché il calore non si distribuisce uniformemente su tutta la superficie, la linea di taglio si espande rapidamente mentre il materiale circostante rimane relativamente freddo.
Questa estrema differenza di temperatura crea elevate tensioni interne. Man mano che il metallo si raffredda e si contrae, queste zone di tensione esercitano una trazione sul resto della lamiera, causandone la deformazione, la torsione o l'incurvamento.
- Spessore materiale: Le lamiere più sottili si deformano più facilmente perché non possiedono la massa strutturale necessaria per resistere alle sollecitazioni termiche.
- Geometria della parte: I componenti lunghi e stretti mancano di rigidità multidirezionale, il che li rende particolarmente soggetti a flessioni.
- Disposizione a incastro: Tagliare i pezzi troppo vicini tra loro, o concentrare i tagli più pesanti su un solo lato di una lamiera, concentra l'accumulo di calore e amplifica la deformazione.
Questa distorsione non significa che la tua macchina da taglio laser sia configurata in modo errato; è semplicemente una legge della fisica. Ecco perché imparare a spianare correttamente la lamiera è una fase di post-elaborazione essenziale nella fabbricazione di precisione.
Che cosa significa appiattire una lamiera?
Spianare una lamiera significa neutralizzare in modo permanente le tensioni interne ed eliminare ondulazioni, incurvature o torsioni senza modificarne lo spessore o danneggiarne la finitura superficiale. Il risultato finale è un componente perfettamente piatto, privo di qualsiasi movimento oscillatorio.
Raggiungere una planarità perfetta è fondamentale per l'efficienza a valle:
- Automazione e presse piegatrici: I pezzi deformati non si allineano correttamente con i calibri posteriori né vengono alimentati in modo preciso dalle apparecchiature automatizzate.
- Saldatura e assemblaggio: I componenti deformati causano un accoppiamento impreciso, spazi irregolari e difficoltà nelle operazioni di saldatura.
- Qualità finale: Se non corrette, le piccole deformazioni del foglio si ripercuotono sul prodotto finito, dove la rilavorazione diventa esponenzialmente più costosa.
Come fa una macchina raddrizzatrice a spianare la lamiera?
Una macchina raddrizzatrice per lamiere utilizza una serie di rulli motorizzati sfalsati per eliminare la tensione del materiale. Mentre il pezzo passa attraverso la macchina, ogni serie di rulli sottopone il metallo a una serie di piegature controllate, alternate verso l'alto e verso il basso.
Invece di imporre una singola piega brusca, questa graduale flessione meccanica elimina le tensioni interne, appiattendo la lamiera in modo uniforme.
- Densità dei rulli: Un numero maggiore di rulli consente contro-piegature più piccole e precise, garantendo una planarità superiore anche su materiali difficili o sottili.
- Precisione CNC: Moderno Macchine livellatrici CNC Regola automaticamente la distanza e la pressione dei rulli in base alle specifiche del materiale inserite nel pannello di controllo, garantendo risultati ripetibili anche su grandi lotti.
- Integrazione della bobina: Per operazioni continue della bobina, un Linea di taglio a misura integra svolgimento, livellamento e taglio in un flusso di lavoro senza soluzione di continuità in modo che il materiale sia perfettamente piatto prima ancora di arrivare alla taglio laser tavolo. Se la bobina richiede prima un taglio, un Macchina per linea di taglio prima del livellamento finale vengono lavorate strisce più strette.
Livellatrice vs. raddrizzatrice: qual è la differenza?
Sebbene entrambe le macchine correggano la deformazione del materiale, svolgono ruoli di produzione distinti:
| Caratteristica | Macchina raddrizzatrice per lamiere | Raddrizzatrice |
| Materiale primario | Lamiere piane, piastre e lamiere srotolate | Barre, fili, tubi e profilati strutturali |
| Tipo di correzione | Planarità multidirezionale, incurvamento e stress interno | Curve lineari lungo un singolo asse |
| Difetto del bersaglio | Deformazione causata da taglio laser o stampaggio | Curvatura da estrusione, trafilatura o laminazione |
Se la vostra principale difficoltà consiste nel correggere le deformazioni superficiali dei pezzi piani dopo il taglio laser , una raddrizzatrice per lamiera è l'investimento ideale.
Metodi manuali vs. livellamento automatico
Le officine più piccole spesso tentano di appiattire la lamiera utilizzando tecniche manuali come martelli, presse pesanti o riscaldamento a fiamma. Sebbene queste tattiche possano funzionare in determinati casi, presentano dei limiti evidenti:
Metodi manuali
- Ideale per: Prototipi a basso volume, pezzi unici personalizzati, lievi deformazioni e tolleranze ampie.
- Svantaggi: È un processo laborioso, non ripetibile, che richiede competenze specifiche e comporta un elevato rischio di causare stress localizzato o scolorimento superficiale dovuto al calore.
Livellamento della macchina
- Ideale per: Cicli di produzione, tolleranze di planarità rigorose, materiali di basso spessore e linee automatizzate.
- Svantaggi: Richiede un investimento di capitale iniziale.
Per la fabbricazione di precisione ad alto volume, la livellatura automatizzata delle macchine è l'unico modo per ottenere risultati coerenti e ripetibili su larga scala.
Cosa considerare quando si acquista una livellatrice
Se state valutando attrezzature per la raddrizzatura della lamiera nel vostro stabilimento, concentratevi su queste specifiche fondamentali:
- Intervallo di spessore: Assicurati che il diametro e la spaziatura dei rulli della macchina siano compatibili sia con le lamiere più sottili che con le piastre strutturali più spesse.
- Conteggio rulli e supporto: Un numero maggiore di rulli, con rulli di supporto rinforzati, previene la flessione e garantisce risultati più uniformi su metalli ad alta resistenza.
- CNC e programmabilità: Cercate comandi intuitivi che memorizzino le ricette di lavoro, consentendo agli operatori di richiamare istantaneamente le impostazioni esatte dei rulli.
- Larghezza della linea: Seleziona una larghezza di lavoro che corrisponda alle dimensioni standard dei tuoi fogli, con un margine laterale confortevole.
- Compatibilità a monte/a valle: Verifica quanto bene il livellatore si integra con il tuo sistema esistente taglio laser, sbavatura o sistemi di taglio a misura.
- Assistenza post-vendita: Scegliete un produttore che offra un servizio tecnico affidabile, una rapida disponibilità di pezzi di ricambio e corsi di formazione per gli operatori.
Consiglio: richiedi sempre un test di prova
Prima di acquistare una macchina raddrizzatrice, inviate al produttore dei campioni dei vostri pezzi deformati, tagliati al laser, per effettuare delle prove. Valutare personalmente il materiale dopo la raddrizzatura dimostrerà le prestazioni in modo molto più affidabile di quanto non farebbe una semplice brochure tecnica.
Dopo la fase di livellamento, molti produttori fanno passare i pezzi attraverso una macchina per la sbavatura di precisione per rimuovere le scorie e gli spigoli vivi creati durante il taglio laser , garantendo una manipolazione pulita per la successiva saldatura.
Domande frequenti
D1: Posso appiattire una lamiera dopo che è già stata saldata a un assieme?
No. I rulli di livellamento richiedono un contatto diretto e uniforme su tutta la superficie piana di ogni singolo foglio. La spianatura deve avvenire dopo il taglio laser e prima di qualsiasi operazione di saldatura o piegatura.
D2: La livellatura meccanica influisce sulla qualità dei bordi tagliati al laser o sulle dimensioni del pezzo?
No. La livellatura applica una pressione di flessione controllata sulla superficie piana del metallo. Non altera i profili dei bordi tagliati al laser, la geometria dei fori o le tolleranze dimensionali complessive.
D3: Qual è lo spessore minimo consentito per la lamiera prima che la livellatura diventi rischiosa?
I materiali con spessore inferiore a 0.5 mm richiedono una livellatrice di precisione specializzata con regolazioni fini dei rulli e diametri dei rulli ridotti. Le livellatrici industriali standard possono piegare o deformare i calibri ultrasottili.
D4: È sempre sufficiente un solo passaggio attraverso una livellatrice?
Per deformazioni da lievi a moderate, in genere è sufficiente un solo passaggio. Per pezzi sottoposti a forti sollecitazioni o di spessore elevato, un secondo passaggio con impostazioni di pressione inferiori spesso fornisce i risultati migliori.
D5: Ho bisogno di macchine separate per la lavorazione delle bobine rispetto a quelle per la lavorazione di singoli fogli tagliati?
Non necessariamente. Molte linee di raddrizzatura versatili possono lavorare sia materiale in bobina continua che pezzi in lamiera pretagliati, soprattutto se integrate in una configurazione modulare di taglio a misura.
Conclusione
La deformazione del materiale a seguito del taglio laser non è un difetto o un errore dell'operatore, bensì una risposta naturale e prevedibile alle sollecitazioni termiche localizzate. L'integrazione di un processo dedicato per raddrizzare la lamiera elimina i colli di bottiglia a valle, velocizza l'assemblaggio e previene costosi scarti.
Se nella tua officina si spreca manodopera cercando di raddrizzare manualmente i pezzi deformati, l'aggiornamento del flusso di lavoro con una tecnologia di livellamento automatizzata salvaguarderà l'efficienza della tua produzione.
Pronti a eliminare i pezzi deformati?
Noi di iMachine progettiamo e produciamo sistemi di livellamento, taglio a misura e sbavatura di alta precisione, realizzati per affrontare le sfide più difficili successive al taglio laser. Contattate oggi stesso il team di iMachine per organizzare una prova con il vostro materiale!


