

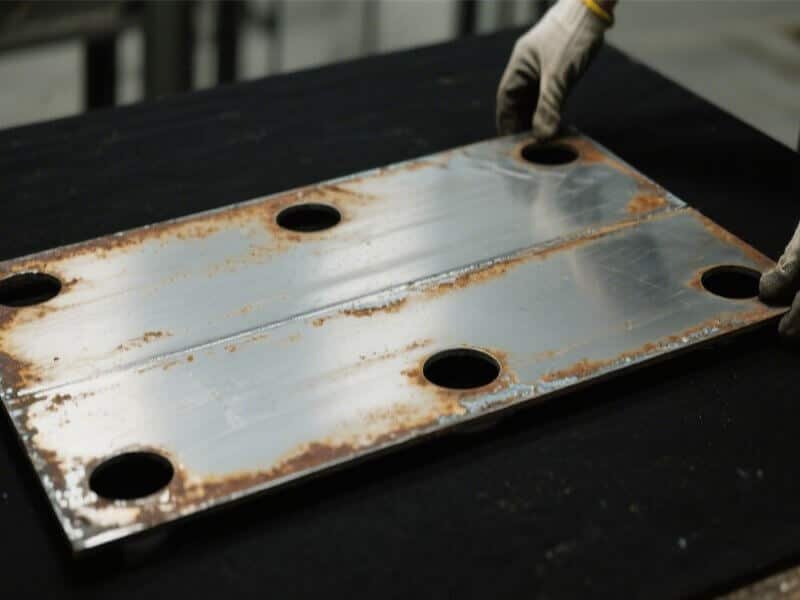
Eine Charge lasergeschnittener Halterungen verlässt die Maschine in perfektem Zustand: saubere Kanten, enge Toleranzen und exakt nach Spezifikation. Dann stapelt jemand sie auf einem Montagetisch, und die Hälfte davon wackelt wie eine Wippe hin und her.
Der Verzug war vor dem Schneiden nicht vorhanden. Er entstand durch thermische Spannungen während des Schneidprozesses, und nun muss jedes Teil nachbearbeitet werden, bevor es geschweißt oder endmontiert werden kann. Dieses Problem tritt viel häufiger auf, als die meisten Käufer erwarten, insbesondere bei dünnem Blech oder langen, schmalen Teilen. Die gute Nachricht ist: Das effiziente Richten von Blechen ist nicht kompliziert, sobald man die Ursache der Verformung verstanden hat.
Wichtige Erkenntnisse
- Laserschneiden Die ungleichmäßige Erwärmung des Metalls ist der Hauptgrund dafür, dass sich Bleche nach dem Schneiden verziehen.
- Dünne Bleche und lange, schmale Teile verziehen sich am stärksten, weil sie weniger Masse haben, um Wärmespannungen aufzunehmen.
- Manuelles Hämmern oder Erhitzen mit einem Brenner funktionieren für Einzelteile, sind aber für die Serienfertigung nicht zuverlässig.
- Eine spezielle Blechrichtmaschine nutzt mehrere Walzenübergänge, um einen kontrollierten Gegenbiegedruck auszuüben und so Verformungen zu beseitigen, ohne das Material zu beschädigen.
- Beim Kauf einer Nivelliermaschine sollten Sie die Anzahl der Walzen, die Präzision der Einstellbarkeit und den Dickenbereich berücksichtigen.
Inhaltsverzeichnis
Warum verzieht sich Blech nach dem Laserschneiden?
Beim Laserschneiden wird ein schmaler Metallstreifen innerhalb von Millisekunden auf extrem hohe Temperaturen erhitzt. Da sich diese Hitze nicht gleichmäßig über die gesamte Oberfläche verteilt, dehnt sich die Schnittlinie unmittelbar danach rapide aus, während das umgebende Material relativ kühl bleibt.
Dieser extreme Temperaturunterschied erzeugt hohe innere Spannungen. Beim Abkühlen und Zusammenziehen des Metalls ziehen diese Spannungszonen am restlichen Blech, wodurch es sich wölbt, verdreht oder wölbt.
- Materialstärke: Dünnere Bleche verformen sich leichter, da ihnen die strukturelle Masse fehlt, um der thermischen Zugkraft entgegenzuwirken.
- Teilegeometrie: Lange, schmale Bauteile weisen eine geringe multidirektionale Steifigkeit auf und neigen daher besonders zum Durchbiegen.
- Verschachtelungslayout: Werden Teile zu dicht beieinander geschnitten – oder werden starke Schnitte auf einer Seite eines Blechs konzentriert – konzentriert sich die Wärmeentwicklung und verstärkt den Verzug.
Diese Verformung bedeutet nicht, dass Ihr Laserschneider falsch konfiguriert ist; sie ist schlichtweg physikalisch bedingt. Deshalb ist das Erlernen des korrekten Planens von Blechen ein unerlässlicher Nachbearbeitungsschritt bei der Präzisionsfertigung.
Was bedeutet es, Blech zu glätten?
Das Planen von Blechen bedeutet, innere Spannungen dauerhaft zu neutralisieren und Wellen, Wölbungen oder Verdrehungen zu beseitigen, ohne die Blechdicke zu verändern oder die Oberflächenbeschaffenheit zu beschädigen. Das Endergebnis ist ein vollkommen plan liegendes Bauteil ohne jegliche Wackelbewegung.
Das Erreichen echter Planarität ist entscheidend für die Effizienz nachgelagerter Prozesse:
- Automatisierung & Abkantpressen: Verzogene Teile lassen sich nicht richtig an den Hinteranschlägen ausrichten oder präzise durch automatisierte Anlagen führen.
- Schweißen und Montage: Verzerrte Bauteile führen zu schlechter Passung, ungleichmäßigen Spaltmaßen und schwierigen Schweißvorbereitungen.
- Endgültige Qualität: Werden geringfügige Verzerrungen des Papiers nicht korrigiert, wirken sie sich auf das Endprodukt aus, wodurch Nacharbeiten um ein Vielfaches teurer werden.
Wie richtet eine Richtmaschine Bleche plan auf?
Eine Blechrichtmaschine nutzt eine Reihe versetzt angeordneter, motorisierter Walzen, um die Materialspannung auszugleichen. Während das Werkstück die Maschine durchläuft, unterzieht jede Walzengruppe das Metall einer Reihe kontrollierter, abwechselnder Auf- und Abwärtsbiegungen.
Anstatt eine einzige harte Biegung zu erzwingen, wird durch dieses allmähliche mechanische Biegen die innere Spannung abgebaut, um das Blech gleichmäßig zu glätten.
- Walzendichte: Eine höhere Walzenzahl ermöglicht kleinere, präzisere Gegenbiegungen und führt so zu einer überlegenen Planheit bei schwierigen oder dünnen Materialien.
- CNC-Präzision: Modernes CNC-Nivelliermaschinen Die Walzenspaltweite und der Anpressdruck werden automatisch an die im Bedienfeld eingegebenen Materialspezifikationen angepasst, wodurch reproduzierbare Ergebnisse auch bei großen Chargen gewährleistet werden.
- Spulenintegration: Für den kontinuierlichen Spulenbetrieb, ein Auf Längenlinie schneiden integriert Abwickeln, Nivellieren und Scheren in einen nahtlosen Arbeitsablauf, sodass das Material perfekt flach ist, bevor es überhaupt auf die Maschine trifft. Laser schneiden Tabelle. Falls die Spule zuerst aufgeschnitten werden muss, eine Längsteilmaschine Vor der endgültigen Einebnung werden schmalere Streifen bearbeitet.
Richtmaschine vs. Bündigmaschine: Worin liegt der Unterschied?
Beide Maschinen korrigieren zwar Materialverformungen, erfüllen aber unterschiedliche Aufgaben in der Fertigung:
| Funktion | Blechrichtmaschine | Richtmaschine |
| Primäres Material | Flachblech, Platten und abgewickeltes Blech | Stangenmaterial, Draht, Rohre und Strukturprofile |
| Korrekturtyp | Mehrdirektionale Ebenheit, Wölbung und innere Spannung | Lineare Biegungen entlang einer einzigen Achse |
| Zielfehler | Verformung verursacht durch Laser schneiden oder Stempeln | Krümmung durch Extrusion, Ziehen oder Walzen |
Wenn Ihre Hauptherausforderung darin besteht, Oberflächenverzug an flachen Teilen nach dem Laserschneiden zu beheben , ist eine Blechrichtmaschine die richtige Investition.
Manuelle Methoden vs. maschinelle Nivellierung
Kleinere Lohnfertigungsbetriebe versuchen häufig, Bleche mit manuellen Techniken wie Hämmern, schweren Pressen oder Flammenerhitzung zu glätten. Obwohl diese Methoden in bestimmten Fällen funktionieren können, haben sie klare Grenzen:
Manuelle Methoden
- Eignung: Prototypen in Kleinserie, Einzelanfertigungen, geringfügiger Verzug und großzügige Toleranzen.
- Nachteile: Arbeitsintensiv, nicht wiederholbar, abhängig von Fachkenntnissen und birgt ein hohes Risiko der Entstehung lokaler Spannungen oder von Oberflächenverfärbungen durch Hitze.
Maschinennivellierung
- Eignung: Serienfertigung, strenge Ebenheitstoleranzen, dünne Materialstärken und automatisierte Linien.
- Nachteile: Erfordert eine Kapitalinvestition im Voraus.
Für die Präzisionsfertigung in großen Stückzahlen ist die automatisierte Maschinennivellierung die einzige Möglichkeit, konsistente und wiederholbare Ergebnisse im großen Maßstab zu erzielen.
Worauf Sie beim Kauf einer Nivelliermaschine achten sollten
Wenn Sie Anlagen zum Richten von Blechen in Ihrem Betrieb evaluieren , achten Sie auf diese wichtigen Spezifikationen:
- Dickenbereich: Stellen Sie sicher, dass der Walzendurchmesser und der Walzenabstand der Maschine sowohl für Ihre dünnsten Bleche als auch für Ihre dicksten Konstruktionsplatten geeignet sind.
- Walzenanzahl & Unterstützung: Höhere Walzenzahlen mit robusten Stützwalzen verhindern Durchbiegungen und sorgen für glattere Ergebnisse bei hochfesten Metallen.
- CNC & Programmierbarkeit: Achten Sie auf intuitive Bedienelemente, die Arbeitsabläufe speichern, damit die Bediener die exakten Walzeneinstellungen sofort wieder abrufen können.
- Linienbreite: Wählen Sie eine Arbeitsbreite, die Ihren Standard-Blattgrößen entspricht und einen komfortablen Seitenrand bietet.
- Upstream-/Downstream-Kompatibilität: Prüfen Sie, wie gut sich der Nivellierer in Ihr bestehendes System integriert. Laser schneiden, Entgratungs- oder Ablängesysteme.
- Kundendienst: Wählen Sie einen Hersteller, der zuverlässigen technischen Service, schnelle Ersatzteilverfügbarkeit und Bedienerschulungen bietet.
Profi-Tipp: Fordern Sie immer einen Probetest an
Bevor Sie eine Richtmaschine kaufen, senden Sie dem Hersteller Muster Ihrer tatsächlich verzogenen, lasergeschnittenen Teile zur Testlaufprüfung. Die Beurteilung Ihres eigenen Materials nach dem Richten liefert einen wesentlich besseren Beweis für die Leistungsfähigkeit als eine technische Broschüre.
Nach dem Nivellierungsschritt lassen viele Fertigungsbetriebe die Teile einer Präzisionsentgratungsmaschine durchlaufen, um die beim Laserschneiden entstandenen Schlacken und scharfen Kanten zu entfernen und so eine saubere Handhabung für nachfolgende Schweißarbeiten zu gewährleisten.
Häufig gestellte Fragen
Frage 1: Kann ich Bleche glätten, nachdem sie bereits zu einer Baugruppe verschweißt wurden?
Nein. Richtwalzen benötigen einen direkten, gleichmäßigen Kontakt über die gesamte ebene Oberfläche eines einzelnen Blechs. Das Richten muss nach dem Laserschneiden und vor jeglichen Schweiß- oder Biegevorgängen erfolgen .
Frage 2: Beeinflusst die mechanische Nivellierung die Qualität der lasergeschnittenen Kanten oder die Abmessungen der Teile?
Nein. Beim Nivellieren wird ein kontrollierter Biegedruck auf die ebene Fläche des Metalls ausgeübt. Dadurch werden weder die Kantenprofile Ihrer lasergeschnittenen Werkstücke noch die Geometrie der Bohrungen oder die allgemeinen Maßtoleranzen verändert.
Frage 3: Wie dünn darf Blech sein, bevor das Nivellieren riskant wird?
Materialien unter 0.5 mm erfordern eine spezielle Präzisionsrichtmaschine mit feiner Walzeneinstellung und kleineren Walzendurchmessern. Standardmäßige Industrierichtmaschinen können ultradünne Messgeräte knicken oder verformen.
Frage 4: Ist ein einziger Durchgang durch eine Nivelliermaschine immer ausreichend?
Bei leichtem bis mäßigem Verzug ist in der Regel ein einziger Durchgang ausreichend. Bei stark beanspruchten oder dickwandigen Bauteilen erzielt man oft die besten Ergebnisse durch einen zweiten Durchgang mit geringeren Druckeinstellungen.
Frage 5: Benötige ich separate Maschinen für die Verarbeitung von Spulen bzw. einzelnen Blechzuschnitten?
Nicht unbedingt. Viele vielseitige Richtanlagen können sowohl Endlos-Coilmaterial als auch vorgeschnittene Blechteile verarbeiten, insbesondere wenn sie in eine modulare Ablängenkonfiguration integriert sind.
Fazit
Verzogenes Material nach dem Laserschneiden ist kein Defekt oder Bedienungsfehler, sondern eine natürliche und vorhersehbare Reaktion auf lokale Wärmespannungen. Durch ein spezielles Verfahren zum Glätten von Blechen werden Engpässe in nachgelagerten Prozessen beseitigt, die Montage beschleunigt und teurer Ausschuss vermieden.
Wenn in Ihrer Werkstatt Arbeitszeit verschwendet wird, weil verzogene Teile manuell korrigiert werden müssen, sichert die Modernisierung Ihres Arbeitsablaufs mit automatisierter Richttechnik Ihre Produktionseffizienz.
Bereit, verzogene Teile zu eliminieren?
Wir bei iMachine entwickeln und fertigen hochpräzise Nivellierungs-, Ablänger- und Entgratungssysteme, die selbst anspruchsvollsten Nachbearbeitungsaufgaben nach der Laserbearbeitung gewachsen sind. Kontaktieren Sie das iMachine-Team noch heute, um einen Probelauf mit Ihrem Material zu vereinbaren!


